洁净厂房臭氧消毒方法及验证方法
洁净厂房通常对空气洁净度、微生物控制和环境稳定性有较高要求。除了日常清洁、过滤和人员管理外,臭氧消毒也是部分洁净区域常用的空间消毒方法。臭氧具有较强的氧化能力,可以作用于空气以及设备、墙面、地面等环境表面的微生物。
但洁净厂房使用臭氧消毒,并不是简单地“开启臭氧发生器运行一段时间”。真正有效的臭氧消毒,需要同时控制臭氧浓度、作用时间、温湿度、空间均匀性以及消毒后的残留臭氧,并通过验证确认消毒效果。
一、洁净厂房臭氧消毒的基本原理
臭氧进入洁净厂房后,会与微生物的细胞膜、蛋白质及其他生物活性物质发生氧化反应,从而破坏微生物结构,达到消毒目的。
臭氧消毒效果通常与以下几个因素有关:
因此,洁净厂房臭氧消毒不能只看臭氧发生器的额定产量,而应该关注实际消毒空间内的臭氧浓度和作用时间。
二、洁净厂房臭氧消毒系统组成
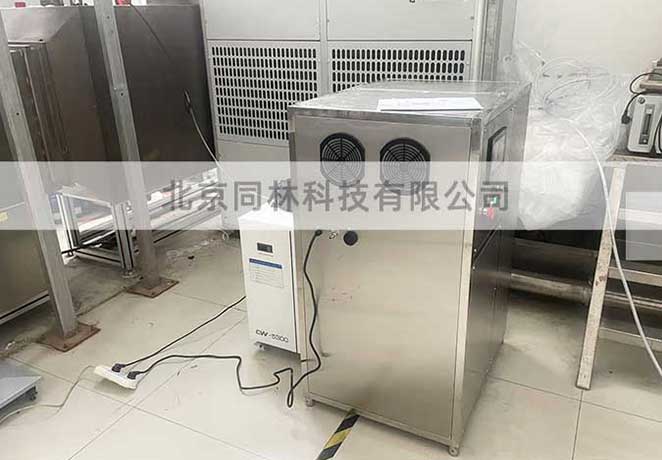
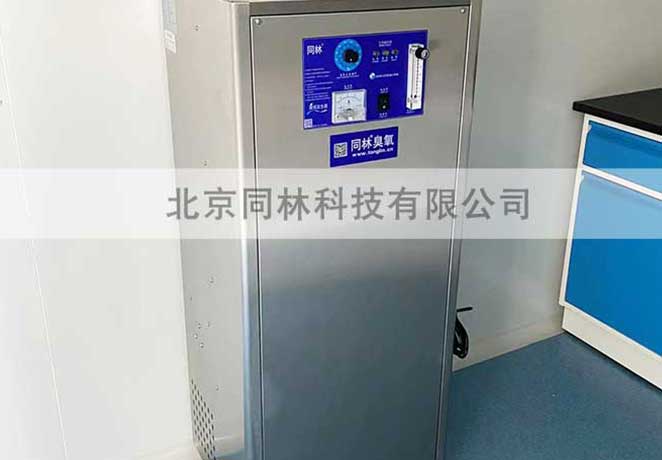
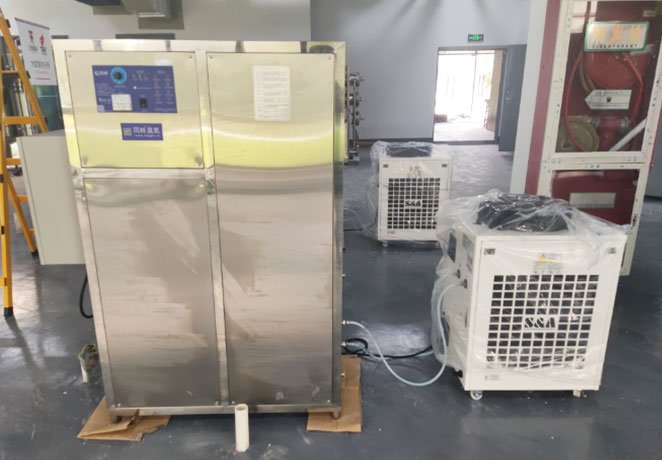
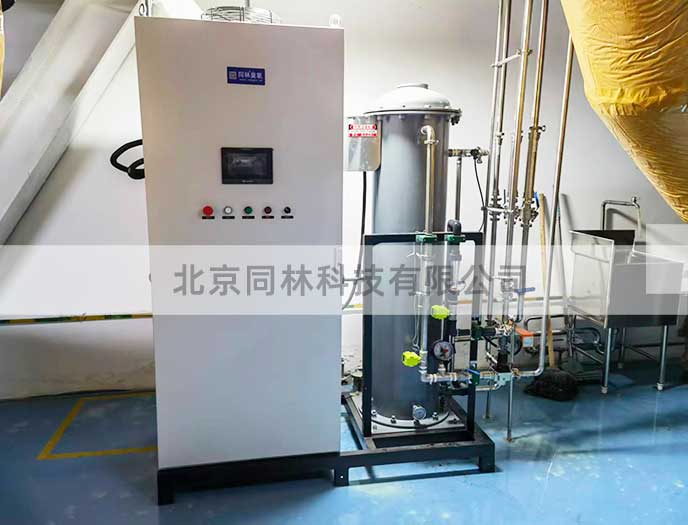
一个完整的臭氧消毒系统通常包括:
系统 | 主要设备 |
臭氧产生系统 | 臭氧发生器、气源系统 |
输送系统 | 臭氧管路、阀门、布气装置 |
循环系统 | 洁净空调机组、循环风机 |
检测系统 | 臭氧浓度检测仪 |
安全系统 | 门禁联锁、报警装置 |
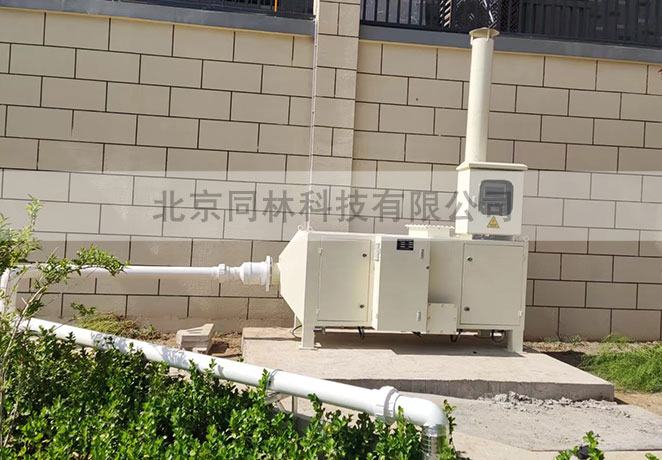
尾气处理 | 臭氧分解装置、排风系统 |
对于面积较大的洁净厂房,可以利用洁净空调系统进行臭氧循环,使臭氧更加均匀地分布到各个区域。
三、洁净厂房臭氧消毒实施流程
正式消毒前,应先完成房间清洁,并确认现场无人。
典型流程如下:
清洁环境 → 关闭人员入口 → 启动循环风 → 开启臭氧发生器 → 达到设定浓度 → 保持一定时间 → 停止臭氧 → 臭氧自然分解或启动尾气处理 → 检测残余臭氧 → 确认安全后进入。
实际运行时,应在房间内设置多个臭氧检测点,而不能只检测臭氧发生器出口。
对于首次运行的洁净厂房,建议先进行一次“空载摸底测试”,记录不同位置的臭氧浓度变化,找出浓度低点和达到目标浓度所需要的时间,再确定正式消毒程序。
四、臭氧消毒浓度如何确定?
臭氧空气消毒的相关要求可参考现行 GB 28232-2020《臭氧消毒器卫生要求》。该标准目前为现行强制性国家标准,同时国家标准计划正在推进其修订。
需要注意的是,实际洁净厂房的消毒参数不能简单套用某一个固定数值,而应结合房间体积、温湿度、污染程度、设备布局以及验证结果确定。
例如,可以将臭氧浓度检测仪分别布置在:
通过测试确定空间内的最低臭氧浓度,并以最不利位置作为工艺验证的重要依据。
五、洁净厂房臭氧消毒如何验证?
臭氧消毒验证不能只验证“臭氧浓度达到了多少”,还必须验证微生物杀灭效果。
通常可以分为三部分。
1. 臭氧浓度验证
使用经过校准的臭氧浓度检测仪,在多个检测点连续记录臭氧浓度。
重点考察:
2. 消毒时间验证
记录臭氧达到目标浓度后实际保持的时间。
不能把“臭氧发生器开启时间”直接当作有效消毒时间。例如发生器启动后需要10分钟才能达到目标浓度,那么这10分钟不能简单按照目标浓度下的消毒时间计算。
3. 微生物效果验证
可根据洁净厂房实际用途选择相应的微生物检测方法,对消毒前后的空气和物体表面进行采样,对比菌落数变化。
首次验证建议选择多个具有代表性的点位,包括最远点、最低浓度点、设备附近以及容易形成气流死角的位置。
只有臭氧浓度、作用时间和微生物检测结果均达到要求,才能说明臭氧消毒工艺具有可靠性。
六、臭氧消毒后的安全确认
臭氧消毒结束后,不能直接进入人员。
应通过排风、空调系统换气或臭氧尾气分解装置降低室内臭氧浓度,并使用臭氧检测仪确认残余臭氧达到人员进入要求后,再解除门禁或进入洁净区域。
同时建议设置臭氧发生器与人员进入系统的联锁控制,避免误操作导致人员暴露。
七、洁净厂房臭氧消毒验证的核心
洁净厂房臭氧消毒验证的核心不是“臭氧发生器开多久”,而是建立一套可重复的消毒工艺:
目标浓度 → 浓度均匀性 → 有效作用时间 → 微生物杀灭效果 → 残余臭氧检测 → 工艺确认。
对于需要长期运行的洁净厂房,还应定期对臭氧检测仪、臭氧发生器和尾气处理系统进行检查和校准,确保每次消毒参数具有可追溯性。
因此,实际工程中更推荐采用“臭氧发生器+循环风系统+多点臭氧检测+PLC控制+尾气分解”的整体方案,而不是单独配置一台臭氧发生器。
标签:臭氧消毒 洁净厂房
半导体板式臭氧发生器 |
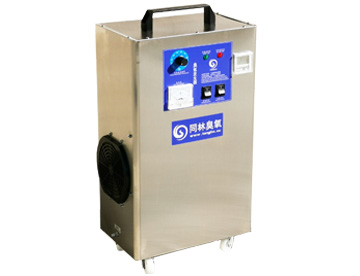
移动臭氧消毒机 |
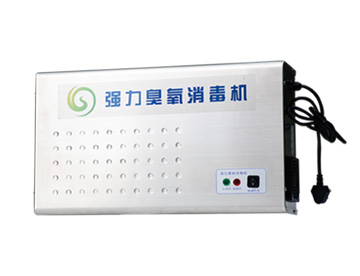
壁挂式臭氧消毒机 |


 我要咨询+